Горизонтально-ковочная машина
Конфигурация детали должна быть такой, чтобы для ее изготовления можно использовать высокопроизводительные технологические методы и выбрать удобную базу для установки заготовки в процессе обработки. Заданные точность и шероховатость поверхностей заготовки или детали должны быть обоснованы ее служебным значением.
Требования предъявляемые к заготовительным процессам следующие: в крупносерийно
м и массовом производстве применение специального профильного и периодического проката сокращает, а часто и исключает обработку резанием. Форма обрабатываемых плоских плоскостей в плане должна обеспечивать съем стружки равномерно и без ударов. Ширину поверхностей нужно назначать с учетом нормального ряда диаметрально торцевых или длин цилиндрических фрез и предусматривает обработку поверхностей напроход.
Деталь зубчатое колесо технологично.
2 Технологическая часть
2.1 Выбор и обоснование метода получения заготовки
Горизонтально ковочная машина (ГКМ) предназначена для штамповки, поковки типа стержней, втулок, колец и т.п. Преимущество штамповки на ГКМ перед штамповкой на молоте и прессах более высокопроизводительное, возможность штамповок без заусенцев, получение поковок типа палец без отхода металла на образование отверстия при пробивке. Для штамповки используют сортовой прокат круглого сечения и трубы. Штамповка выполнена из штучных заготовок или прутка. В последнем случае каждую поковку отделяют от прутка в штамповке.
Штамповка имеет три части: неподвижную матрицу в гнезде станины, неподвижную матрицу в подвижной щеке, закрепление в главном ползуне машины.
Штампуемый пруток подается до упора и зажимается матрицами. Штампы имеют разъем по двум взаимоперпендикулярным плоскостям, благодаря чему напуски на поковок и штамповок уклоны малы или отсутствуют. При движении пуансона на встречу матрицам форма поковки получается благодаря заполнению металла сомкнутых матриц.
При обратном ходе машины пуансон и подвижная матрица возвращается в исходное положение и поковку извлекают из ручья.
Проектирование технологического процесса штамповки, поковки на ГКМ выполняется с учетом основных правил высадки исключающих возникновение продольного изгиба и брак по зажимам.
2.2 Расчет общих припусков, определение размеров заготовки
Исходные данные по детали:
Материал:
Сталь 12ХН3А
0,12% углерода,
3% никеля
До 1% хрома
А- высококачественная
Масса детали 15,5 кг.
Заготовка- штамповка
1 класс точности Т3
2 группа стали М1
3 масса заготовки
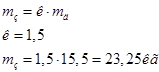
3 степень сложности заготовки


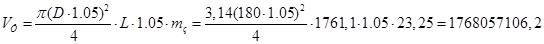
ρ=0,0000000266

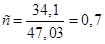
Степень сложности 1
4 исходный индекс 6
5 припуски:
2,4-Ø180 и чистота поверхности 3,6
2,4-176 и чистота поверхности 6,3
2,1- Ø125 и чистота поверхности 3,6
1,9-70 и чистота поверхности 6,3
1,9- Ø90 и чистота поверхности 6,3
2,1- Ø110 и чистота поверхности 6,3
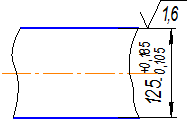
2.2- Ø125 и чистота поверхности 1,6
|
размер детали |
вид поверхности |
Rz |
z0 |
припуск |
размер заготовки |
|
Ø180 |
Н |
3,6 |
1,3 |
2,4 |
184,8 |
|
176 |
Н |
6,3 |
1,3 |
2,4 |
180,8 |
|
Ø125 |
Н |
3,6 |
1,1 |
2,1 |
129,2 |
|
70 |
Н |
6,3 |
1 |
1,9 |
73,8 |
|
Ø90 |
В |
6,3 |
1 |
1,9 |
86,2 |
|
Ø110 |
В |
6,3 |
1,1 |
2,1 |
105,8 |
|
Ø125 |
В |
1,6 |
1,1 |
2,1 |
120,8 |
Размер заготовки
180+2,4*2=184,8
176+2,4*2=180,8
125+2,1*2=129,2
70+1,9*2=73,8
90-1,9*2=86,2
110-2,1*2=105,8
125-2,1*2=120,8
2.3 Анализ заводского технологического процесса
000 заготовительная (штамповка)
005 токарно-револьверная 1к36
010 токарно-револьверная 1к36
015 токарно-револьверная 1к36
020 токарно-винторезная 1к62
025 токарно-винторезная 1к62
030 зубофрезерная 5к32А
035 зубочасочная 5525
040 термическая
045 внутришлифовальная 3А288
050 кругло-шлифовальная 35161
055 зубошлифовальная найльс 500с
060 контрольная (контрольный стоп)
2.4 Выбор окончательных методов обработки элементарных
поверхностей
Наружные цилиндрические поверхности
|
№ |
эскиз элементарной поверхности |
маршрут обработки поверхности |
квалитет |
Ra, мкм |
припуск на мм |
операционный размер, мм |
|
1 |
|
0 загот. |
16 |
2,5 |
6,2 |
|
|
1черн точ |
14 |
12,5 |
2,5 |
| ||
|
2получист точ. |
12 |
6,3 |
1,7 |
| ||
|
3чистов. точ. |
10 |
3,2 |
1,2 |
| ||
|
4шлиф. |
8 |
1,6 |
0,8 |
|


 Скачать реферат
Другие рефераты на тему «Производство и технологии»:
Поиск рефератов
Последние рефераты раздела
- Технологическая революция в современном мире и социальные последствия
- Поверочная установка. Проблемы при разработке и эксплуатации
- Пружинные стали
- Процесс создания IDEFO-модели
- Получение биметаллических заготовок центробежным способом
- Получение и исследование биоактивных композиций на основе полиэтилена высокой плотности и крахмала
- Получение титана из руды